ugelli di iniezione per benzina, diesel e idrogeno
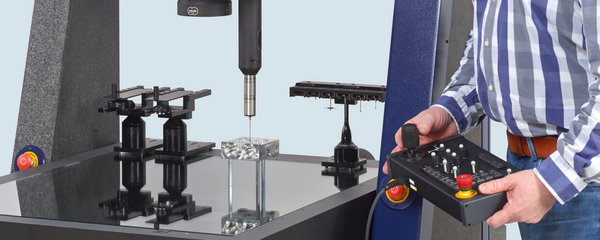
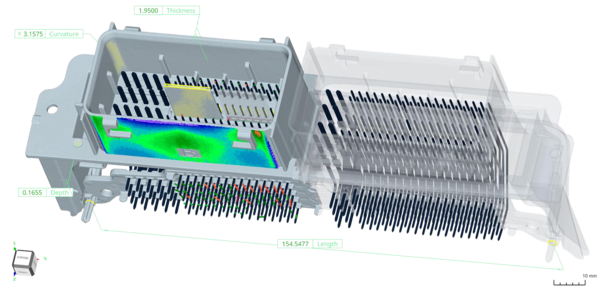
ugelli di iniezione rimangono rilevanti per diversi concetti di propulsione, dal motore a combustione ottimizzato alla propulsione a idrogeno. Le caratteristiche critiche si trovano spesso all’interno. Il diametro degli orifizi di spruzzo dei moderni iniettori è spesso compreso tra soli 100 µm e 200 µm, e modulo come arrotondamento dei bordi dei fori determinano il profilo di spruzzo, il consumo e le emissioni, aspetto che acquista ulteriore importanza con l’inasprimento delle norme sui gas di scarico. Nel caso della propulsione a idrogeno si aggiungono i requisiti di tenuta e nuove combinazioni di materiali, poiché il gas secco, a differenza dei combustibili liquidi, non ha proprietà lubrificanti. Bave e tolleranze nell’ area e di pochi micrometri determinano la portata e la durata nel tempo. A tal fine, un controllo puramente esterno non è sufficiente. Il sistema di ispezione tomografia computerizzata di Werth rileva in modo non distruttivo e e completo le geometrie esterne e interne, come i fori ciechi e le sedi degli aghi. Le bave non vengono solo rilevate, ma anche misurate e valutate in modo imparziale. Per compiti di misurazione tattili particolarmente piccolo e di alta precisione, fino alla ruvidità, il Werth sonda a fibra ® WFP completa la gamma. L’ micro pulsante, affermato da circa 30 anni, con una sfera da 20 µm, opera con forze di contatto ridotte e raggiunge caratteristiche difficilmente accessibili per i sistemi convenzionali pulsante.
Piastre bipolari per celle a combustibile
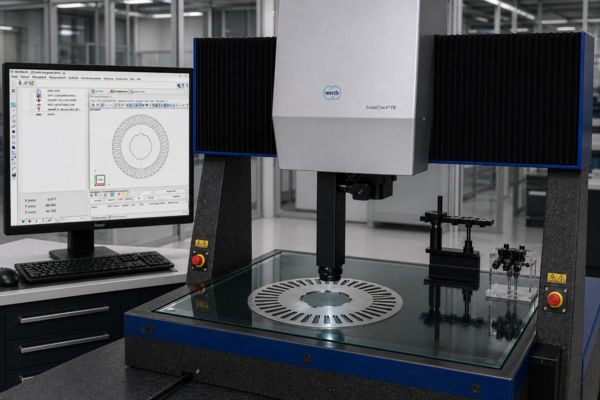
Le celle a combustibile trasformano direttamente l’idrogeno e l’ossigeno in energia e elettrica, con l’acqua come unico prodotto di reazione. Le piastre bipolari sono componenti funzionali fondamentali in questo processo. Separano le singole celle dello stack, distribuiscono i gas in modo uniforme sulla superficie attiva attraverso sottili strutture canalizzate, conducono la corrente elettrica da una cella all’altra e dissipano il calore di reazione tramite l’ condotti di raffreddamento. Per l’ metrologia, ciò comporta il controllo su vasta superficie di pezzi di grandi dimensioni e con strutture fini. Le piastre bipolari metalliche vengono stampate o idroformate a partire da fogli di spessore in parte inferiore a 0,1 mm. Le strutture dei canali misurano solo poche centinaia di micrometri. Poiché uno stack è costituito da diverse centinaia di piastre, le deviazioni di planarità e spessore si sommano lungo l’intera pila e influenzano la pressione di contatto, le resistenze di contatto e la tenuta nei confronti dell’idrogeno. Anche le profondità di stampaggio, le superfici di tenuta e lo scostamento degli stampi influiscono direttamente sul funzionamento e sull’affidabilità del processo. Allo stesso tempo, il sistema di ispezione ottica a scansione a matrice ( misurazione ) non deve influire meccanicamente sulle superfici sensibili. A tal fine, il sistema di ispezione ottica " multisensoriale " di Werth combina procedure ottiche veloci con sensori di distanza senza contatto. La scansione a trama HD (Rasterscanning HD) ispeziona le ampie superfici delle lastre in breve tempo, mentre il sensore di distanza cromatico ad alta precisione Werth CFP (Chromatic Focus Point) misura la profondità di goffratura, l’ planarità e e la deformazione senza alcun impatto meccanico. Grazie al sistema di allineamento continuo giunto girevole WRT, è possibile allinearlo perpendicolarmente alle superfici inclinate. In questo modo è possibile accelerare l’approvazione della produzione in serie, ridurre i tassi di scarto e ottenere dati di processo per le correzioni degli stampi e per finestre di produzione stabili, soprattutto nella fase di avvio della produzione in serie, quando gli stampi di goffratura vengono corretti in modo iterativo.
Celle di batteria e controllo al 100%
È nel caso delle celle di batteria che i requisiti si concentrano maggiormente. Terminali, sporgenze, geometria «jelly roll», delaminazioni e particelle devono essere controllati in pochi secondi e con elevata pre risoluzione. La sporgenza dell’anodo è in questo contesto una misura critica per la sicurezza. Se l’anodo non sporge in modo affidabile rispetto al catodo, sussiste il rischio di placcatura di litio con conseguente perdita di capacità e pericolo di cortocircuito. Le particelle metalliche e le delaminazioni all’interno della cella possono provocare cortocircuiti interni fino a causare un surriscaldamento. Dopo l’assemblaggio, l’ tomografia computerizzata a è l’unico metodo in grado di rendere visibili e misurare tali caratteristiche interne non distruttivo. Il controllo al 100% diventa così un tema centrale nella produzione. I sistemi Werth TomoScope® con sorgente a raggi X Werth HighResLonglife e riconoscimento automatico dei difetti basato sull’intelligenza artificiale sono la risposta a questa esigenza. Sono in grado di rilevare difetti di pochi micrometri, con una velocità fino a 35 volte superiore e occupando un quarto dello spazio rispetto a soluzioni simili. Le sorgenti a raggi X Werth ad alta risoluzione, con tensioni da 130 kV a 230 kV, consentono misurazioni 5 volte più veloci rispetto alle sorgenti a riflessione convenzionali a parità di risoluzione. Il loro ciclo di manutenzione di dodici mesi coincide con la manutenzione ordinaria dell’apparecchiatura. Il funzionamento in parallelo di due apparecchi in una stazione di collaudo dimezza il tempo di ciclo, ad esempio da 30 secondi a 15 secondi, garantendo al contempo ridondanza nella manutenzione e nell’ malfunzionamento. Un ulteriore impulso normativo proviene dal regolamento UE sulle batterie (UE 2023/1542), che richiede una documentazione completa e la tracciabilità tramite il passaporto della batteria e la dichiarazione dell’impronta di CO₂.
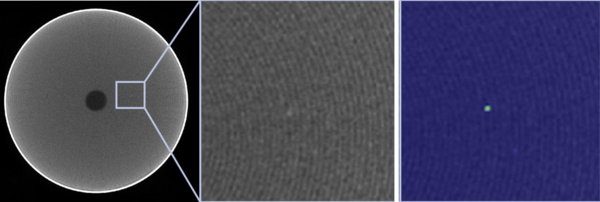
TC-sezione trasversale di una cella di batteria con vista dettagliata. Il rilevamento automatico dei difetti basato sull’intelligenza artificiale identifica particelle di pochi micrometri durante il controllo al 100%. © Werth Messtechnik.
Misurazioni tracciabili, capaci controllare
In tutte le applicazioni, l’industria automobilistica richiede, ai sensi della norma IATF 16949, processi di collaudo dimostrabilmente idonei, la cui idoneità viene solitamente valutata secondo il VDA Volume 5. Le macchine di misura a coordinate con sistema di rilevamento a sfere ( tomografia computerizzata ) sono specificate e collaudate secondo la direttiva VDI/VDE 2617, foglio 13, e la norma ISO 10360, parte 11. Inoltre, Werth offre macchine di misura a coordinate CT con taratura conforme alle specifiche dell’Ente di accreditamento tedesco (DAkkS), obbligatoria da alcuni anni nell’industria automobilistica. La misura tracciabile fiere nell’intero volume del pezzo si basa quindi sulla stessa base normativa della classica misura tattile e ottica tecnologia di misurazione a coordinate.
Processi sotto controllo come vantaggio comune
Gli esempi dimostrano che la mobilità sostenibile non richiede una singola tecnologia di misura, bensì la giusta combinazione di sensori, velocità, valutazione e disponibilità. ottica, scanner, tomografia computerizzata e tecnologia multisensore si completano a vicenda quando è necessario valutare contorni esterni, geometrie interne, microstrutture e superfici sensibili in modo integrato al processo. Per i responsabili della produzione, ciò conta più della precisione nell’ camera di misura. Sono determinanti approvazioni sicure, tassi di scarto ridotti, sistemi disponibili e dati di misurazione che contribuiscono direttamente al controllo del processo. metrologia diventa così un elemento fondamentale di una produzione economica, sicura e rispettosa delle risorse e, di conseguenza, un pilastro della trasformazione della mobilità.
Ulteriori informazioni:
Norme e regolamenti pertinenti
IATF 16949: Requisiti per i sistemi di gestione della qualità nell’industria automobilistica.
VDA Volume 5: Idoneità dei processi di prova e dimostrazione dell’idoneità dei sistemi e dei processi di misura, tenendo conto dell’incertezza di misura.
ISO 14253-1: Regole decisionali per la dimostrazione di conformità tenendo conto dell’incertezza di misura.
ISO 10360 : Accettazione e controllo di conferma per i sistemi di misura a coordinate. La parte 11 tratta i sistemi con tomografia computerizzata a raggi X.
VDI/VDE 2617 Foglio 13: Linee guida per l’applicazione della norma ISO 10360 alle macchine di misura a coordinate con CT-sensore.
Regolamento UE sulle batterie (UE 2023/1542): impronta di carbonio, obblighi di diligenza e passaporto della batteria per le batterie di trazione.