injecteurs de carburant pour l'essence, le diesel et l'hydrogène
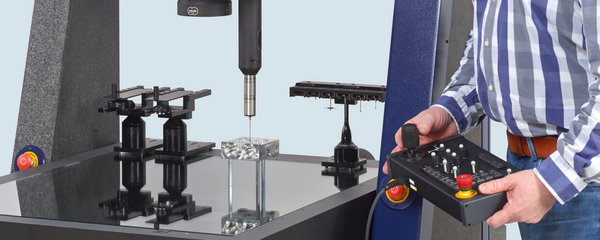
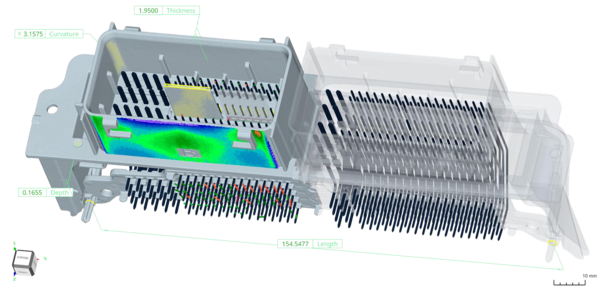
injecteurs de carburant restent d’actualité pour différents concepts de motorisation, du moteur à combustion optimisé à la motorisation à hydrogène. Les caractéristiques critiques se trouvent souvent à l’intérieur. Le diamètre des orifices d’injection des injecteurs modernes n’est souvent que de 100 µm à 200 µm, et l’ forme ainsi que l’ arrondissement des contours des alésages déterminent le profil de pulvérisation, la consommation et les émissions, ce qui prend encore plus d’importance avec le durcissement des normes d’émissions. Dans le cas de la propulsion à l’hydrogène, l’étanchéité et les nouvelles combinaisons de matériaux viennent s’ajouter à ces enjeux, car contrairement aux carburants liquides, ce gaz sec ne lubrifie pas. Les bavures et les tolérances de l’ domaine, de l’ordre de quelques micromètres, sont déterminantes pour le débit et la durabilité. Un contrôle purement extérieur ne suffit pas à cet effet. Le système « tomographie assistée par ordinateur » de Werth saisit de manière non destructif et exhaustive les géométries extérieures et intérieures, telles que les trous borgnes et les sièges d'aiguille. Les bavures ne sont pas seulement détectées, mais également mesurées et évaluées de manière neutre. Pour les tâches de mesure tactile particulièrement petit et de haute précision, allant jusqu’à l’ rugosité, le Werth palpeur de fibres ® WFP vient compléter la gamme. L’ micropalpeur, établi depuis environ 30 ans et doté d’une bille de 20 µm, fonctionne avec de faibles forces de palpage et atteint des caractéristiques difficilement accessibles aux palpeur de mesure conventionnels.
Plaques bipolaires pour piles à combustible
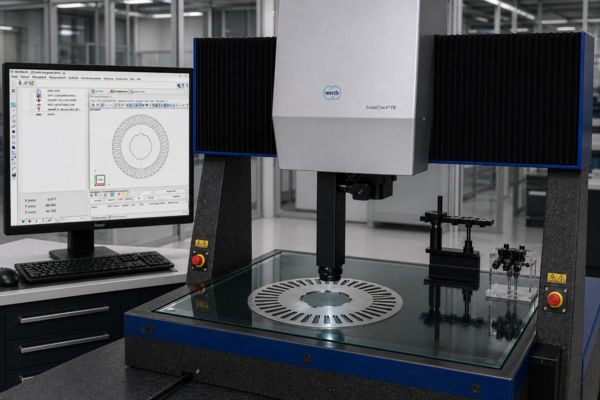
Les piles à combustible transforment directement l’hydrogène et l’oxygène en énergie s électriques, l’eau étant le seul produit de la réaction. Les plaques bipolaires en sont des composants fonctionnels essentiels. Elles séparent les différentes cellules de la pile les unes des autres, répartissent uniformément les gaz sur la surface active via de fines structures canalaires, acheminent le courant électrique d’une cellule à l’autre et dissipent la chaleur de réaction par le biais d’ canaux de refroidissement. Pour l’ technique de mesure, cela implique le contrôle sur toute la surface de pièces de grande taille et à structure fine. Les plaques bipolaires métalliques sont embouties ou hydroformées à partir de feuilles dont l’épaisseur est parfois inférieure à 0,1 mm. Les structures des canaux ne mesurent que quelques centaines de micromètres. Comme une pile est composée de plusieurs centaines de plaques, les écarts de planéité et d’épaisseur s’additionnent sur l’ensemble de la pile et influencent la pression d’appui, les résistances de contact et l’étanchéité à l’hydrogène. Les profondeurs d’estampage, les surfaces d’étanchéité et le décalage des outils ont également un impact direct sur le fonctionnement et la fiabilité du processus. Parallèlement, l’ mesure e ne doit pas exercer d’influence mécanique sur ces surfaces sensibles. Pour cela, Werth multisensoriel combine des procédés optiques rapides avec des capteurs de distance sans contact. Le balayage tramé HD contrôle les grandes surfaces des plaques en peu de temps, et le capteur de distance chromatique de haute précision Werth CFP (Chromatic Focus Point) mesure les profondeurs d’estampage, l’ planéité s et les déformations sans intervention mécanique. Grâce au système de réglage continu « articulation rotative et pivotante » WRT, il peut être aligné perpendiculairement à des surfaces inclinées. Cela permet d’accélérer les validations de série, de réduire les taux de rebut et d’obtenir des données de processus pour les corrections d’outils et des fenêtres de fabrication stables, notamment lors du démarrage de la production en série, lorsque les outils d’estampage sont corrigés de manière itérative.
Cellules de batterie et contrôle à 100 %
C’est au niveau des cellules de batterie que les exigences sont les plus nombreuses. Les bornes, les débords, la géométrie « jelly roll », les délaminations et les particules doivent être contrôlés en quelques secondes et avec une grande pré résolution. Le débord de l’anode est à cet égard une mesure critique pour la sécurité. Si l’anode ne dépasse pas de manière fiable la cathode, il y a un risque de placage de lithium, entraînant une perte de capacité et un risque de court-circuit. Les particules métalliques et les délaminations à l’intérieur de la cellule peuvent provoquer des courts-circuits internes pouvant aller jusqu’à une surchauffe. Après l’assemblage, l’ tomographie assistée par ordinateur ie est la seule méthode permettant de visualiser et de mesurer ces caractéristiques internes non destructif. Le contrôle à 100 % devient ainsi un enjeu central de la production. Les systèmes Werth TomoScope® équipés d’une source de rayons X Werth HighResLonglife et d’une détection automatique des défauts assistée par IA répondent à ce besoin. Ils permettent de détecter des défauts de l’ordre de quelques micromètres, jusqu’à 35 fois plus rapidement et sur un quart de l’encombrement des solutions comparables. Les sources de rayons X haute résolution Werth, de 130 kV à 230 kV, permettent des mesures 5 fois plus rapides que les sources à réflexion conventionnelles, à résolution égale. Leur cycle de maintenance de douze mois coïncide avec la maintenance régulière de l’équipement. Le fonctionnement en parallèle de deux appareils dans une station de contrôle réduit de moitié le temps de cycle, par exemple de 30 secondes à 15 secondes, tout en assurant une redondance en matière d’entretien et d’ dérangement. Le règlement européen sur les batteries (UE 2023/1542) apporte également un soutien réglementaire, en exigeant une documentation et une traçabilité sans faille grâce au passeport batterie et à la déclaration d'empreinte carbone.
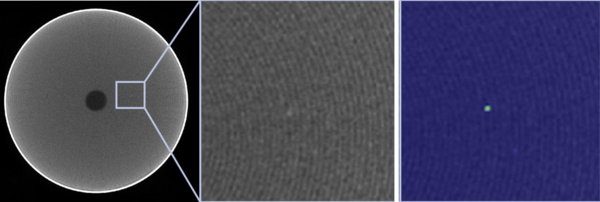
Tomodensitométriecoupe transversale d’une cellule de batterie avec vue détaillée. La détection automatique des défauts assistée par IA identifie, lors d’un contrôle à 100 %, des particules de quelques micromètres. © Werth Messtechnik.
Mesures traçables, performantes vérifier
Dans toutes les applications, l'industrie automobile exige, conformément à la norme IATF 16949, des processus de contrôle dont l'adéquation est vérifiable et qui sont généralement évalués selon le volume 5 de la VDA. Les machines à mesurer tridimensionnelles équipées d’ tomographie assistée par ordinateur s sont spécifiées et réceptionnées conformément à la directive VDI/VDE 2617, feuille 13, et à la norme « ISO 10360, partie 11 ». En complément, Werth propose des machines de mesure de coordonnées CT dont l’étalonnage est conforme aux spécifications de l’organisme d’accréditation allemand (DAkkS), une exigence obligatoire dans l’industrie automobile depuis plusieurs années. La mesure de coordonnées par tomographie ( mesurer ) traçable sur l’ensemble du volume de la pièce repose ainsi sur la même base normative que la mesure tactile et optique classique ( technique de mesure à coordonnées).
Des processus maîtrisés : un avantage commun
Ces exemples montrent que la mobilité durable n’exige pas une technologie de mesure unique, mais la combinaison appropriée entre capteurs, rapidité, analyse et disponibilité. L’ optique, palpeur, tomographie assistée par ordinateur et multisensoriel se complètent lorsqu’il s’agit d’évaluer, au plus près du processus, les contours extérieurs, les géométries intérieures, les microstructures et les surfaces sensibles. Pour les responsables de la production, ce qui compte ici va au-delà de la précision dans l’ champ de mesure. Ce qui est déterminant, ce sont des validations fiables, des taux de rebut réduits, des systèmes disponibles et des données de mesure qui contribuent directement au contrôle des processus. technique de mesure devient ainsi un élément constitutif d’une Fabrication économique, sûre et respectueuse des ressources, et donc un pilier de la transformation de la mobilité.
Plus d'informations:
Normes et réglementations pertinentes
IATF 16949 : Exigences relatives aux systèmes de gestion de la qualité dans l’industrie automobile.
VDA Volume 5 : Adéquation des processus d’essai et preuve d’adéquation des systèmes et processus de mesure, en tenant compte de l’incertitude de mesure.
ISO 14253-1 : Règles de décision pour la démonstration de conformité en tenant compte de l’incertitude de mesure.
ISO 10360 : Acceptation et essai de vérification périodique pour les systèmes de mesure de coordonnées. La partie 11 traite des systèmes avec tomographie à rayons X assistée par ordinateur.
VDI/VDE 2617 feuille 13 : Guide d’application de la norme ISO 10360 aux appareils de mesure de coordonnées équipés de CT-capteur.
Règlement européen sur les batteries (UE 2023/1542) : empreinte carbone, obligations de diligence et passeport batterie pour les batteries de traction.